Anodmaterialguide: renhetsgrader, metaller och inköpskontroller för celler
En inköpsingenjör kvitterar på ett 300 kg parti kopparfolie. Två dagar senare misslyckas den vid inkommande inspektion: stryk med 18 ppm mot ett 10 ppm tak, syre vid 22 ppm mot 8 ppm. På certifikatet är materialet 99,99% rent. Det kan fortfarande inte gå in på beläggningslinjen.
Det gapet mellan betyget tryckt på ett dokument och föroreningsprofilen som faktiskt kommer till anläggningen är hela problemet med anodmaterial. Slutsatsen först: för metaller på anodsidan är siffran som avgör avkastningen inte rubrikens renhetsprocent. Det är de individuella spårelementgränserna, den analysmetod som används för att bekräfta dem och processkontrollen som håller dem stabila från parti till parti.
Det som följer omfattar var metaller med ultrahög renhet sitter i litiumjonceller, elektrokemiska anoder och elektrolytiska kondensatorer, vilka kvaliteter som är realistiska för var och en, och kontrollerna som hindrar ett kvalificerat material från att glida ur spec.
Anodmaterial: En term, tre olika specifikationer
Be fem ingenjörer att definiera anodmaterial och du kommer att samla in minst tre svar, var och en kopplad till en annan inköpsorder. Ordet beskriver en funktion, inte en materialklass. Att köpa mot fel definition är ett av de dyrare misstagen i denna kategori, eftersom en specifikation skriven för en kondensatoranod säger nästan ingenting om en batteriströmavtagare.
- Batterianodaktivt material — Grafit, hårt kol, kisel-kolkompositer, litiumtitanat (LTO) och titanniobiumoxid (TiNb2O7). Renhetskrav gäller för metallprekursorerna, inte för en färdig metalldel.
- Elektrokemiska anoder — titanplåt, nät eller rör som bär en beläggning av blandad metalloxid, som används vid elektroplätering, katodiskt skydd, vattenbehandling och klor-alkaliservice. Det som spelar roll är substratets renhet, planhet och beläggningens vidhäftning.
- Kondensatoranoder — Sintrade kroppar av tantal eller niobpulver inuti solida elektrolytiska kondensatorer. Måtten är kapacitans per gram, syre- och kolinnehåll och krympning under sintring.
| Anodkategori | Basmetall eller material | Vad köparna testar | Typiskt felläge |
|---|---|---|---|
| Batteriaktivt material | Grafit, hårt kol, kisel, LTO, TiNb2O7 | Partikelstorlek, krandensitet, effektivitet i första cykeln | Kapacitet bleknar, gasgenerering |
| Nuvarande samlare | Kopparfolie, nickel, titannät | Resistivitet, syrehalt, tjocklekstolerans | Pinholes, beläggningsdelaminering |
| Elektrokemisk anod | Titan Betyg 1 eller 2 med MMO-beläggning | Underlagets planhet, beläggningsbelastning | Splittring av beläggning, passivering |
| Kondensatoranod | Tantal och niobpulver | CV/g, syre- och kolhalt, krympning | Hög läckström, låg kapacitans |
Där metall faktiskt sitter inuti en litiumjonanod
I en kommersiell litiumjoncell är det aktiva materialet kol eller en kol-kiselblandning. Metallen är allt runt omkring den, och den är specificerad lika hårt.
Anodströmavtagaren är kopparfolie, normalt 6 till 9 µm tjock, med högenergikonstruktioner som trycker mot 4,5 till 6 µm. Vid den mätningen är folien vanligtvis specificerad till 4N (99,99%) med syre som hålls under 5 till 8 ppm och enskilda element som järn och svavel täckta med de låga ensiffriga siffrorna. En del som uppfyller en total föroreningsgräns samtidigt som den bär 15 ppm järn kommer fortfarande att etsa in i hål, förlora vidhäftning vid beläggningsgränssnittet och rivas längs kanterna under lindningen.
Nickel förekommer i flikar, i nickelpläterad koppar och i specialfolier för högtemperaturceller. Titan uppträder som nät, filt eller ark när korrosionsbeständigheten är viktigare än ledningsförmågan - till exempel i elektroder som körs i sura elektrolyter eller i elektrolytiska celler där samma titandel fungerar som en fungerande anod.
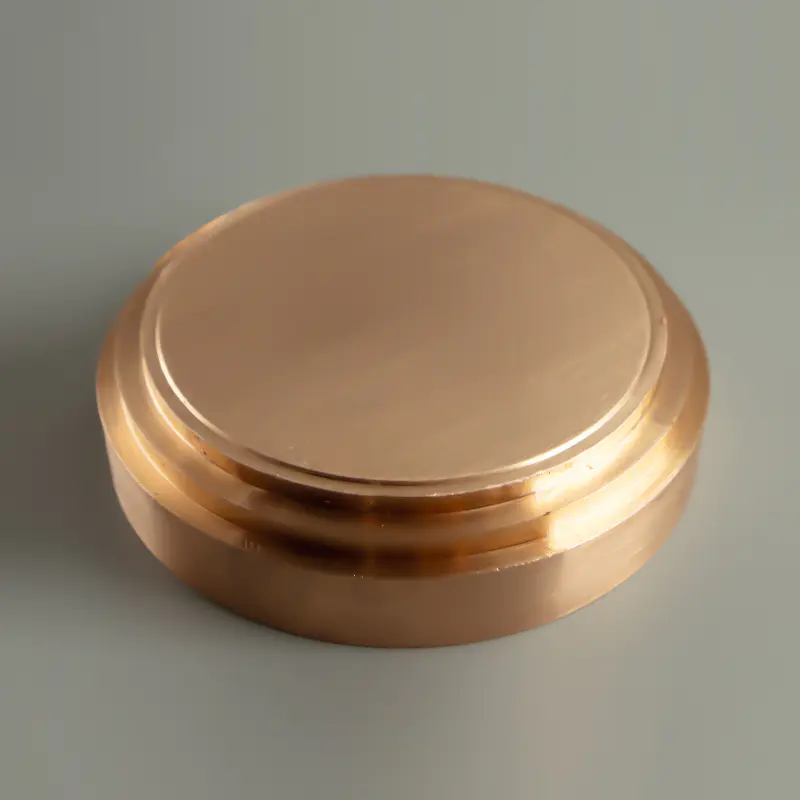
Framkallning av tunnfilm och fast tillstånd lägger till ett vakuumsteg. Kopparförstoftningsmål som används för att avsätta frö- och strömuppsamlarlager bedöms utifrån målrenhet, kornstorlek och syrehalt, eftersom dessa variabler driver filmresistivitet och partikelgenerering på substratet.
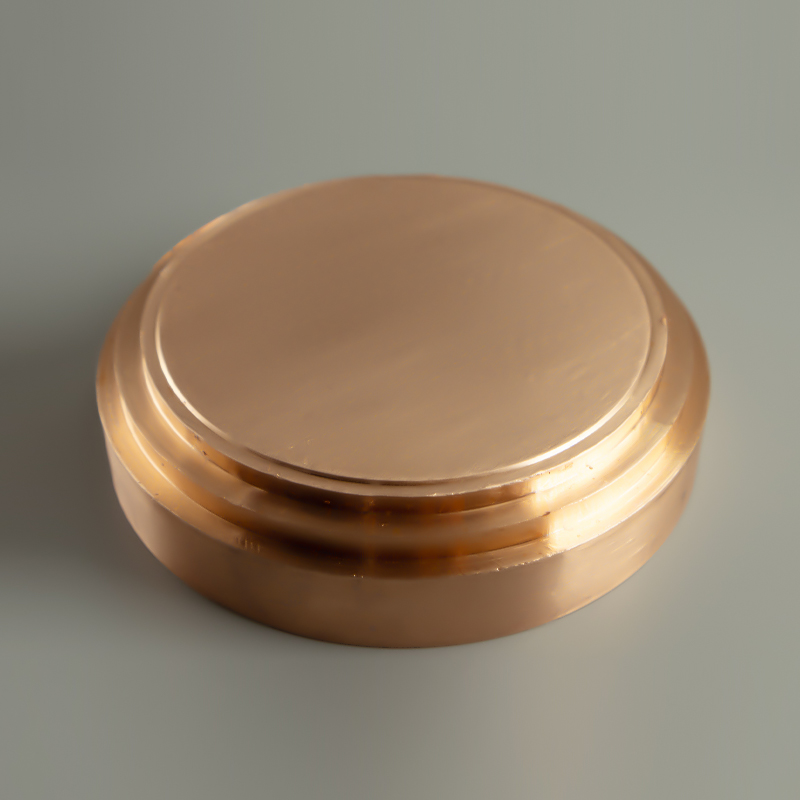 Kopparförstoftningsmål med hög renhet för PVD-tunna filmer Kopparförstoftningsmål med hög renhet för PVD-frö- och strömuppsamlarlager, erbjuder 99,999–99,9999 % renhet och anpassningsbara dimensioner för beläggningsutrustning. Visa produkt →
Efterfrågan på dessa material är koncentrerad till en handfull nya energitillämpningar , där ett enstaka element som inte är specifik kan göra en beläggningslinje tomgång under ett helt skift.
- LTO spinellanod
- Grafitanod
- Kiseldominant komposit
Diagram: illustrativt kapacitetsbevarande över 1 000 cykler, indexerat till 100 % vid cykel ett. Y-axel: retention i procent.
Renhetsgrader: Vad 3N, 4N och 5N faktiskt lovar
En renhetsgrad är en stenografi för ett totalt föroreningstak, och stenografin döljer hundrafaldiga skillnader.
- 3N betyder 99,9 % metall, eller upp till 1 000 ppm av allt annat.
- 3N5 betyder 99,95 %, upp till 500 ppm.
- 4N betyder 99,99 %, upp till 100 ppm.
- 4N5 betyder 99,995 %, upp till 50 ppm.
- 5N betyder 99,999 %, upp till 10 ppm.
Fällan är att ett 4N-certifikat endast utlovar totala vistelser under 100 ppm. En del som bär 60 ppm järn, 20 ppm syre och 15 ppm svavel uppfyller 4N och är fortfarande oanvändbar för tunn kopparfolie. Anodsidans upphandling behöver därför elementspecifika gränser plus en redogörelse för analysmetoden bakom varje nummer.
ICP-OES hanterar rutinmässiga spårmetaller ner till ungefär 1 ppm. ICP-MS når in i ppb-intervallet och är det vanliga verktyget för 4N5 och uppåt. Glödurladdningsmasspektrometri verifierar 5N-material, medan förbränningstekniker mäter syre, kväve, väte, kol och svavel - de mellanliggande elementen som standardspårmetallpaneler ignorerar helt.
| Grade | Nominell renhet | Totalt föroreningstak | Typisk användning på anodsidan | Verifieringsmetod |
|---|---|---|---|---|
| 3N | 99,9 % | 1 000 ppm | Industriella elektrokemiska anoder | ICP-OES |
| 3N5 | 99,95 % | 500 ppm | Nioboxidråvara | ICP-MS |
| 4N | 99,99 % | 100 ppm | Kopparströmavtagarfolie, mål | ICP-MS plus förbränning |
| 4N5 | 99,995 % | 50 ppm | Titan och niob för höghastighetsanoder | ICP-MS plus GDMS |
| 5N | 99,999 % | 10 ppm | Forskningsceller, tunnfilmsanoder | GDMS |
Titan och niob: metallerna bakom höghastighetsanoder
Två kemier byter ut energitäthet för hastighetskapacitet och cykellivslängd, och båda är beroende av titan och niob: litiumtitanat (Li4Ti5O12, känd som LTO) och titannioboxid (TiNb2O7), plus den enklare niobpentoxidvägen.
LTO är en spinell med en platt 1,55 V platå, cirka 175 mAh/g praktisk kapacitet och nästan noll gitterpåkänning, vilket är anledningen till att den överlever tiotusentals cykler. Dess föregångare - titandioxid eller titanpulver - måste hålla järn, niob och kvarvarande alkalimetaller på låga nivåer, eftersom dessa föroreningar sitter i spinellgittret och höjer impedansen.
Niobpentoxid levererar ungefär 180 till 200 mAh/g med ett säkert driftfönster och hög hastighetsprestanda. TiNb2O7 går längre, med en teoretisk kapacitet nära 387 mAh/g, men den förbrukar både metaller och kräver konsekvent syrekontroll i niobråvaran. Den praktiska försörjningskedjan sträcker sig från niobgöt genom hydrering och fräsning till pulver och oxid, så götets renhet sätter grunden för allt nedströms. Förståelse niobs roll i högteknologiska industrier hjälper till att förklara varför 3N5 och 4N niob har ett prisöverskott jämfört med vanliga ferrolegeringskvaliteter.
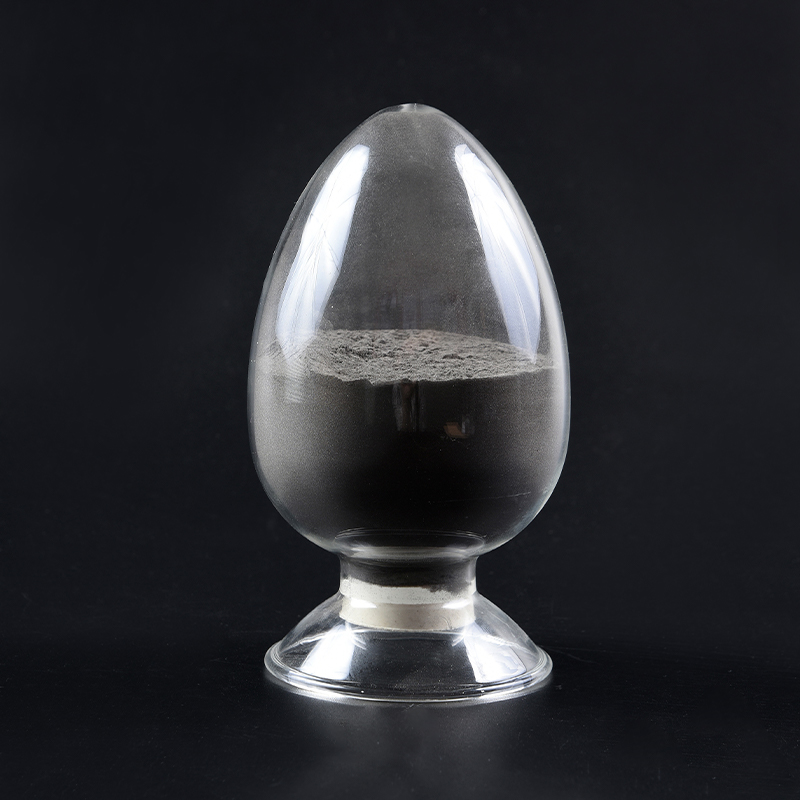 Titanpulver med hög renhet för AM-, MIM- och Sputtering-mål Högrent titanpulver för additiv tillverkning, MIM och sputtermål, med anpassningsbara partikelstorlekar och 99,8–99,99 % renhet för avancerad tillverkning. Visa produkt →
Diagram: praktisk reversibel kapacitet i kommersiella celler, mAh/g. Värdena är typiska, inte garanterade och beror på celldesign och elektrodformulering.
Tantal- och niobanodmaterial i kondensatorer
I en solid elektrolytisk kondensator är anoden en porös sintrad pellet av tantalpulver, vilket betyder att pulvret är komponenten. En typisk specifikation kräver 99,95 % till 99,99 % tantal, syre kontrollerat inom ett definierat band, kol hålls lågt och en överenskommen partikelstorleksfördelning och Scott-densitet. Köpare jämför kapacitans per gram, krympning efter sintring och läckström i den färdiga delen, inte en enda renhetssiffra.
Niob- och nioboxidanoder är det billigare alternativet. Niob är ungefär hälften så tät som tantal, så färre gram behövs per del, och oxidanoder är mer förlåtande vid återflöde vid hög temperatur. Avvägningen är strängare syrekontroll under sintring, eftersom överskott av syre omvandlas till läckström. Oavsett vilken väg en kondensatortillverkare väljer, börjar det med göt av hög renhet som omvandlas till pulver, och götets mellanliggande profil följer pulvret hela vägen till den färdiga anoden.
 Niobgöt med hög renhet för halvledare och superlegeringar Högrent 99,99 % niobgöt för halvledarförstoftningsmål, deglar, superlegeringar och supraledande legeringar, med dimensioner upp till 400 mm och 2 ton. Visa produkt →
En upphandlingschecklista som förhindrar avslag på partier
De flesta anod-metalltvister går tillbaka till en specifikation som skrevs runt en procent i stället för runt ett felläge. Åtta föremål täpper till det gapet.
- Skriv elementspecifika gränser för järn, nickel, krom, svavel och klorid, inte bara ett tak för total förorening.
- Nämn analysmetoden och detektionsgränsen som krävs för varje element.
- Ange mellanliggande element - syre, kväve, väte, kol och svavel - för koppar, titan och niob.
- Ställ in dimensionstoleranser separat: tjocklek inom plus eller minus 5 %, plus bredd, camber och ytjämnhet där det är relevant.
- För pulver, kräv partikelstorleksfördelning, Scott-densitet och syrehalt på varje certifikat.
- Kräv ett analyscertifikat per parti som kan spåras till ett värme-, smält- eller götnummer.
- Bekräfta processvägen – elektrolys, vakuuminduktionssmältning, elektronstrålesmältning eller vakuumbågomsmältning lämnar vart och ett av signaturen.
- Kontrollera kvalitetssystemet: ISO9001 som baslinje, IATF16949 om materialet matar ett bilbatteriprogram, och kom överens om förpackning och hållbarhet eftersom ytor av titan och niob tar upp syre i lagring.
- Renhet utanför spec — 38 %
- Yt- och kantdefekter — 24 %
- Måtttolerans – 20 %
- Dokumentationsluckor — 18 %
Diagram: typisk fördelning av anod-metallavslag hittade vid inkommande inspektion.
Vanliga frågor om anodmaterial
Är en högre renhetsgrad alltid bättre för anodmaterial?
Nej. Betyg svarar på en fråga om total orenhet; felläget beror vanligtvis på ett eller två element. En 4N koppar med syre som hålls under 5 ppm kommer att överträffa en nominell 5N koppar med instabilt syre och svavel, eftersom pinholes och adhesionsförluster drivs av de specifika elementen snarare än av totalen.
Vad är den praktiska skillnaden mellan 4N och 4N5 koppar?
Ungefär en faktor två i det totala föroreningstaket: 100 ppm mot 50 ppm. För folier tunnare än 6 µm avgör ofta den skillnaden om ett inkommande parti passerar, eftersom samma absoluta järnnivå ger en större andel av foliens tvärsnitt när tjockleken sjunker.
Vilken metall används för anodströmavtagaren?
Koppar i nästan alla litiumjondesigner, nickelpläterad koppar för flikar och titannät eller plåt där korrosionsbeständigheten uppväger ledningsförmågan. Grafitaktivt material sitter ovanpå; metallen under måste fortfarande behålla sin resistivitet och sin ytkvalitet genom beläggning, torkning, kalandrering och lindning.
Hur verifieras renhet på ett levererat parti?
Genom ett analyscertifikat per parti baserat på ICP-MS eller ICP-OES för spårmetaller och förbränningsanalys för syre, kväve, väte, kol och svavel, plus en oberoende kontroll av bevarade prover. Leverantörer som erbjuder en dedikerad renhetstesttjänst gör det verifieringssteget avsevärt kortare.
Ningbo Chuangrun New Materials har renat, smält, gjutit och bearbetat metaller med ultrahög renhet sedan 2012, verksamt från fem produktionsbaser med ett team på cirka 40 metallurgiproffs och mer än 60 registrerade teknologipatent. Produktsortimentet omfattar titan, nickel, koppar, niob, kobolt, tantal, molybden och legeringar i kristall-, göt-, pulver-, svamp-, plåt-, stav-, rör- och målformer, med stöd av ISO9001 och IATF16949 kvalitetssystem och en dedikerad renhetstesttjänst.
Om du anger metaller på anodsidan och vill att föroreningsprofilen element-för-element ska bekräftas före leverans snarare än efter, skicka specifikationen till teamet och be om en analys på lotnivå mot dina egna gränser.
VEM ÄR VI

Ningbo Chuangrun New Materials Co., Ltd. (CRNMC) etablerades i juni 2012 och har fem produktionsbaser över hela Kina. Vi är dedikerade till rening, smältning, gjutning och bearbetning av högrent titan, nickel, koppar, niob, kobolt, etc., och tillhandahåller ett komplett utbud av elektroniska metaller, såsom högrena elektrolytiska kristaller, göt, smidda göt, pulver och plattor.
Vårt team består av industriexperter och en entreprenörspersonal på 40 yrkesverksamma med metallurgisk bakgrund, som alla är dedikerade till industrialiseringen av avancerade material.
För närvarande har företaget slutfört layouten av sin ultrarena materialindustrikedja för att säkerställa kvalitet, leverans i tid och förbättrad kundservice.
All personal är engagerade och motiverade och ser fram emot att möta kundernas krav.
CERTIFIERINGAR


PRESS & MEDIA